
 RU
 English
 中文简体
 русский


Профессиональные исследования и разработки, производство, продажи и послепродажная интеграция.
У нас есть многолетний опыт исследований и разработок в области технологий автоматизации и лазерных технологий
Обработка труб часто включает в себя нечто большее, чем просто резку материала на заданную длину. Плохо обработанный рез может привести к появлению заусенцев, неровных кромок, отклонений размеров или дополнительных работ во время сварки и сборки. Эти проблемы могут замедлить производство, даже если кажется, что режущий станок работает нормально. Для производителей, обрабатывающих повторяющиеся заказы на трубы, улучшение стабильности резки требует внимания к расположению материала, состоянию инструмента, параметрам резки и процедурам проверки. Заблаговременное устранение этих факторов может помочь уменьшить количество доработок, которых можно избежать, и упростить управление последующими операциями.
Закрепите трубку перед резкой
Точная резка начинается со стабильного позиционирования материала. Если трубка смещается или вибрирует во время цикла резки, конечный конец может оказаться наклоненным или нестабильным, особенно если заготовка длинная или тонкостенная.
Зажим должен надежно удерживать трубку, не деформируя ее поперечное сечение. Соответствующее расположение зависит от диаметра трубы, толщины стенки, материала, длины и метода резки. Чрезмерное усилие зажима может повредить тонкостенные профили, а недостаточная поддержка может привести к смещению во время резки.
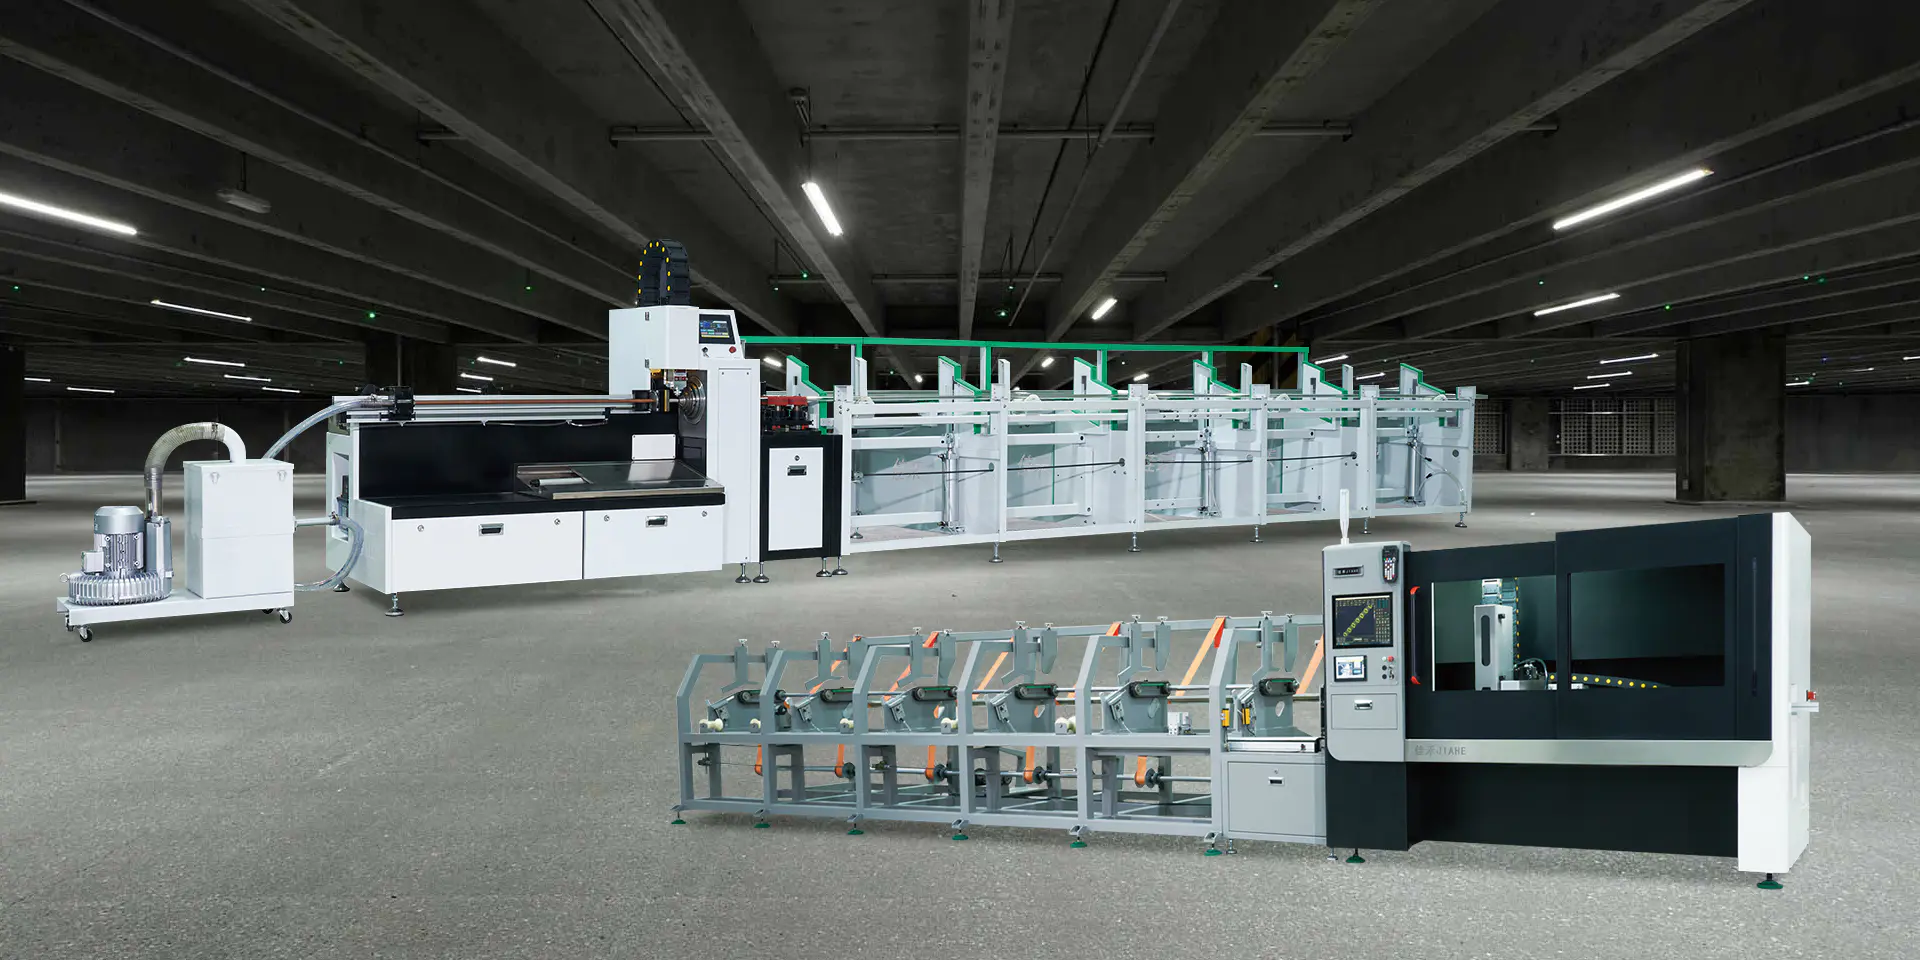
При выборе Станок для резки труб , покупатели должны оценить диапазон зажима и поддержку заготовки наряду с режущей способностью. Эти детали имеют значение, когда одной производственной линии необходимо обрабатывать трубы разных размеров или материалов разных размеров.
Выберите метод резки материала
Различные материалы и геометрия труб могут требовать разных подходов к резке. Углеродистая сталь, нержавеющая сталь, алюминий и другие сплавы по-разному реагируют на силы резания или нагрев. Толщина стенки и форма поперечного сечения также влияют на качество готовой кромки.
Метод резки должен соответствовать требуемому допуску, объему производства, состоянию поверхности и последующему процессу. Например, компонентам, предназначенным для сварки, могут потребоваться чистые и ровные концы, а деталям, подготовленным к сборке, может потребоваться тщательный контроль длины и прямоугольности.
Производители должны уточнять марки материалов и размеры изделий при выборе машины. Реалистичная оценка предполагаемой рабочей нагрузки помогает определить, может ли предлагаемая конфигурация соответствовать требуемым производственным стандартам.
Контролируйте образование заусенцев и качество кромок
Заусенцы могут увеличить время ручной обработки и усложнить последующие операции. На их формирование могут влиять состояние режущего инструмента, параметры подачи, свойства материала, стабильность зажима и геометрия режущей кромки.
Если в процессе производства заусенцы начинают увеличиваться, может потребоваться замена или регулировка инструмента, но сначала следует определить причину. Изменение параметров резания без проверки износа инструмента или положения материала может не решить проблему.
Практическая проверка качества должна проверять кромку обреза, а также общую длину. В зависимости от применения производители могут определить приемлемые уровни заусенцев, состояние кромок и допуски на размеры до начала производства.
Сопоставьте параметры резки с размерами труб
Скорость резания, скорость подачи и другие параметры процесса влияют на то, как станок обрабатывает различные заготовки. Настройки, подходящие для одного диаметра трубы или толщины стенки, могут не дать таких же результатов при другом размере.
Операторы должны соблюдать рекомендуемый рабочий диапазон машины и проверять настройки путем пробных резов. Во время этих испытаний полезно проверить длину реза, прямоугольность концов, состояние кромок и любую видимую деформацию.
Контролируемая процедура настройки также упрощает управление повторными заказами. Запись утвержденных настроек для часто обрабатываемых спецификаций труб может уменьшить количество ненужных корректировок при изменении производства между заданиями.
Уменьшите ошибки за счет единообразных измерений
Точность резки зависит как от производительности станка, так и от способа установления и проверки размеров. Неправильные настройки длины, противоречивые контрольные точки или плохое обслуживание измерительных компонентов могут привести к повторяющимся ошибкам в партии.
Надежный процесс проверки должен включать в себя:
- Подтверждение необходимой длины трубы и допуска
- Проверка первых готовых изделий перед полноценным производством
- Измерение образцов через подходящие промежутки времени
- Проверка прямоугольности торцов и видимых дефектов кромок.
- Регистрация отклонений и корректирующих действий
Частота проверок должна отражать требования к продукции и производственный риск. Четкие процедуры измерения помогают операторам обнаруживать изменения до того, как они затронут большое количество материала.
Поддерживайте режущую систему в хорошем состоянии
Износ инструмента, скопившийся мусор, незакрепленные компоненты и небрежное обслуживание со временем могут повлиять на качество резки. Регулярные проверки помогают выявить эти условия до того, как они вызовут повторные производственные проблемы.
Задачи по техническому обслуживанию должны соответствовать инструкциям производителя станка и могут включать проверку режущих инструментов, очистку зон контакта с материалом, проверку зажимных компонентов и подтверждение состояния систем измерения и позиционирования.
Покупателям, планирующим непрерывное или многосменное производство, во время закупок следует учитывать требования к доступу к обслуживанию и запасным частям. Станок должен быть практичным в обслуживании, а также соответствовать первоначальным характеристикам резки.
Выбор оборудования для всего процесса
Подходящий станок для резки труб должен соответствовать материалу, размерам труб, требуемому качеству резки, объему производства и последующему производственному процессу. Для зарубежных покупателей и промышленных производителей обсуждение этих требований перед заказом помогает установить реалистичные ожидания в отношении производительности и соответствующие критерии приемки. Сочетая стабильный зажим, подходящие параметры резки, регулярный осмотр инструмента и последовательные измерения, производители могут сократить количество доработок, которых можно избежать, и создать более надежный процесс резки труб.
 +86-0576-88365555
 +86-18858615555 / +86-15958622266

 № 3, корпус 9, пионерский парк Паньао, уезд Даси, посёлок Вэньлин, город Тайчжоу, провинция Чжэцзян, Китай
