
 RU
 English
 中文简体
 русский


Профессиональные исследования и разработки, производство, продажи и послепродажная интеграция.
У нас есть многолетний опыт исследований и разработок в области технологий автоматизации и лазерных технологий
Резка труб часто является лишь первым шагом в более крупном производственном процессе. После резки металлические трубы, возможно, придется согнуть, сварить, просверлить, собрать или оснастить другими компонентами. Если отрезанные участки не соответствуют требованиям следующей операции, может потребоваться дополнительная обработка и коррекция. Для производителей координация резки с последующими процессами может помочь сделать производство более предсказуемым и сократить перерывы, которых можно избежать.
Учитывайте требования следующей операции
Соответствующий метод резки частично зависит от того, что происходит после того, как трубка покидает станок. Для трубы, подготовленной к сварке, могут потребоваться чистые края и постоянная геометрия концов, тогда как секция, предназначенная для гибки, может нуждаться в точном контроле длины и осторожном обращении для предотвращения деформации.
Производители должны определить требования каждого последующего процесса, прежде чем утверждать схему резки. Сюда входят необходимые размеры, конечное состояние, ориентация и любые функции, необходимые для последующей сборки. Учет этих требований на раннем этапе помогает связать процесс резки с готовым компонентом, а не рассматривать каждую операцию отдельно.
Обеспечьте одинаковую длину обрезков во всех сборках
В изделиях, изготовленных из нескольких соединенных секций труб, небольшая разница в длине может усложнить сборку. Компонентам может потребоваться дополнительная регулировка для совмещения с кронштейнами, точками соединения или соседними деталями.
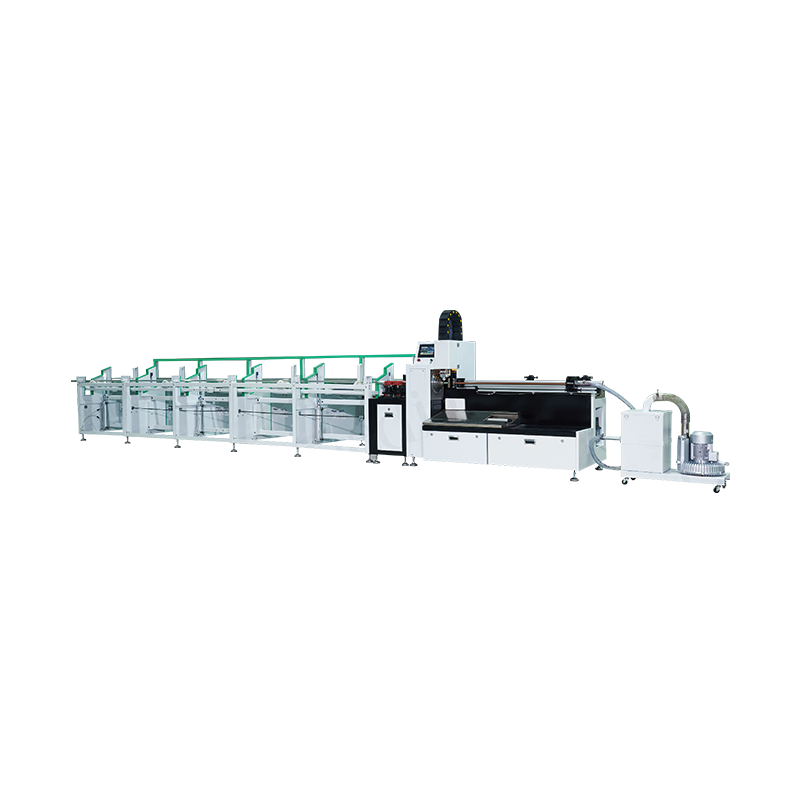
A Станок для резки труб поэтому следует оценивать в соответствии с требованиями к размерам готового продукта. Производителям необходимо учитывать метод подачи, зажим заготовки, устройство установки длины и процедуру проверки.
Проверка репрезентативных образцов перед началом производства особенно полезна, когда вводятся новые спецификации труб или программа резки. Подтверждение размеров на этом этапе помогает выявить проблемы до того, как они повлияют на более крупную партию.
Подготовьте концы труб к сварке и соединению
Состояние обрезанного конца может повлиять на последующую работу по соединению. Заусенцы, неровные края или нежелательная деформация могут помешать установке, выравниванию или подготовке к сварке.
Приемлемое конечное состояние зависит от материала, геометрии трубы, метода соединения и требований к продукту. Не для каждого применения требуется одинаковая степень обработки кромок, поэтому производители должны определять критерии приемки в соответствии с предполагаемым процессом.
Если необходимо дополнительное удаление заусенцев или подготовка концов, это должно быть включено в производственный план. Это делает обязанности между операциями более ясными и помогает предотвратить незавершенные этапы, которые остаются незамеченными.
Защита геометрии трубы во время транспортировки
Резка — не единственный этап, на котором можно изменить размеры трубы. Плохая поддержка, неподходящий зажим или неосторожное перемещение между рабочими станциями могут привести к деформации тонкостенных труб или появлению царапин на готовых секциях.
Производителям следует проанализировать, как поддерживаются трубы во время резки и как готовые детали передаются на следующий процесс. Поддоны для сбора, подходящие стойки и организованные контейнеры помогут разделить детали разных размеров и уменьшить ненужный контакт между компонентами.
Для более длинных заготовок важна адекватная поддержка как до, так и во время резки. Погрузочно-разгрузочное устройство должно соответствовать длине и весу трубы, не создавая препятствий для оператора и не мешая работе машины.
Координация данных резки с производственными чертежами
Когда трубчатые компоненты производятся по техническим чертежам, инструкции по резке должны отражать последние утвержденные размеры. Изменения общей длины, спецификации материала или конструкции сборки могут повлиять на план резки и пригодность существующих настроек.
Четкий процесс просмотра чертежей и записи параметров машины помогает предотвратить повторное использование устаревших инструкций. Если пробирки нескольких размеров имеют одинаковый внешний вид, маркировка и идентификация рабочего задания также могут снизить риск смешивания компонентов.
Производители, разрабатывающие станки для резки труб, должны учитывать, как операторы вводят, проверяют и повторяют настройки резки. Практическое управление и четкие инструкции могут способствовать более последовательной связи между инженерными требованиями и производственным процессом.
Прежде чем продолжить, осмотрите первые части.
Новую установку следует проверять на соответствие требованиям следующего этапа производства, а не только самого режущего станка. Например, труба может соответствовать требованиям к номинальной длине, но все равно требует внимания, поскольку состояние ее кромок непригодно для соединения.
Проверка первой детали может включать в себя длину, внешний вид торца, видимую деформацию и, при необходимости, соответствие сопрягаемому компоненту. Метод контроля должен быть пропорционален функции детали и производственным требованиям.
При возникновении проблемы проверка настройки резки перед выпуском полной партии может помочь избежать повторения той же проблемы при гибке, сварке или сборке.
Относитесь к резке как к части комплексной производственной системы
Эффективная обработка труб зависит от того, насколько хорошо работают отдельные операции. Производители должны рассматривать требования к резке, методы обработки, допуски на последующих этапах и процедуры проверки как взаимосвязанные части производственного плана.
При выборе станка для резки труб покупатели могут предоставить чертежи компонентов, сведения о материалах, необходимую длину резки и информацию о последующих операциях. Это позволяет производителю более точно оценить применение и порекомендовать подходящую конфигурацию. Планируя последующие требования с самого начала, заводы могут создать более организованный рабочий процесс и снизить потребность в корректирующих работах на более позднем этапе производства.
 +86-0576-88365555
 +86-18858615555 / +86-15958622266

 № 3, корпус 9, пионерский парк Паньао, уезд Даси, посёлок Вэньлин, город Тайчжоу, провинция Чжэцзян, Китай
